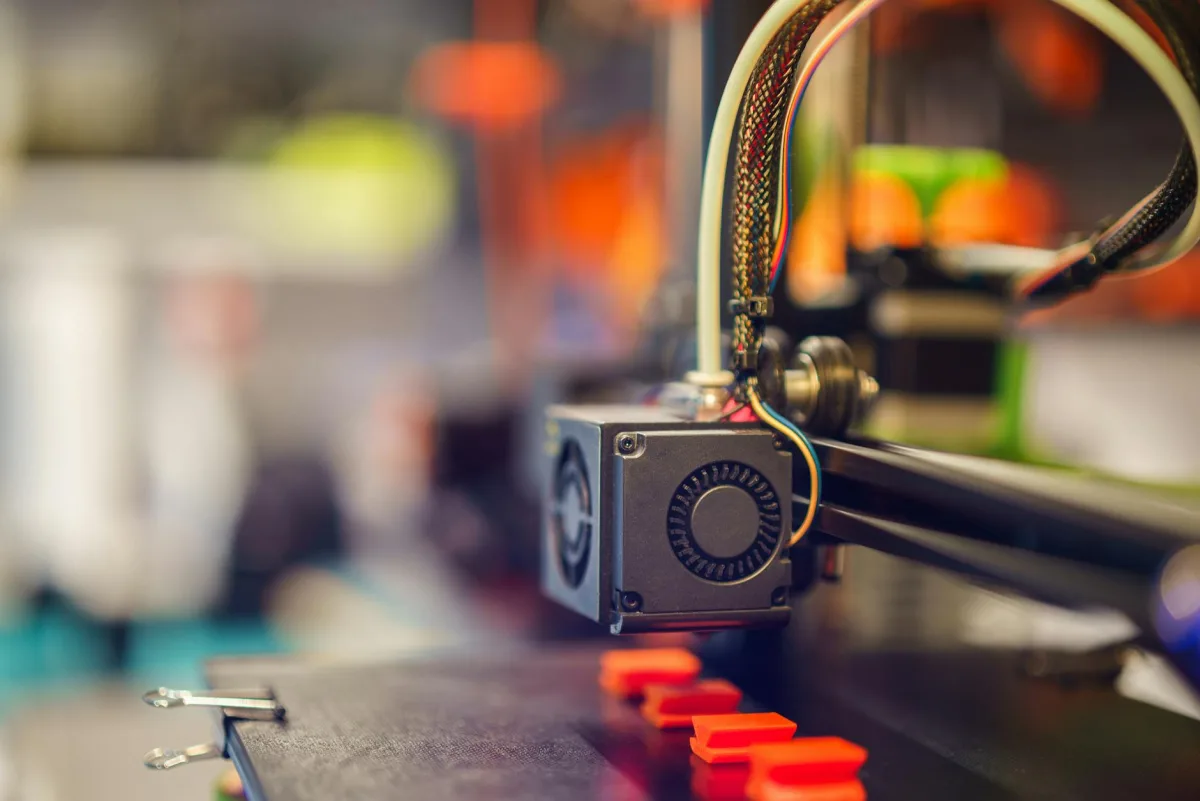
La impresión 3D por deposición fundida (FDM) derrite un filamento polimérico y lo extruye por una boquilla calentada, y cada química de filamento emite algo distinto cuando se calienta lo suficiente para fluir. El PLA (ácido poliláctico, derivado del maíz) es el más limpio de los materiales comunes: imprime a 190-220 °C con un olor suave a maíz caramelizado y la menor contribución medible de VOC, y el índice de gas de Sensirion en el panel típicamente sube modestamente durante una impresión y se limpia en una hora después de que termina la impresión. El ABS (acrilonitrilo-butadieno-estireno) es el más sucio de los materiales convencionales: imprime a 230-250 °C, emite estireno con un olor químico agudo, y el índice VOC sube notablemente y se queda elevado mucho después de que termina la impresión. El PETG se sienta entre los dos. Nailon, policarbonato y mezclas cargadas con fibra de carbono emiten química de temperatura más alta incluyendo trazas de formaldehído de algunas formulaciones especializadas.
Las partículas ultrafinas (UFP) son la historia más grande y la que el panel captura parcialmente. Mediciones independientes (consulta la investigación UL 2904 y la literatura de atmospheric environment) muestran que las impresoras FDM de escritorio emiten aproximadamente 108 a 1011 partículas ultrafinas por minuto, mayormente bajo 100 nm, con el ABS en el extremo alto y el PLA más abajo. El SEN66 mide partículas a partir de unos 0.3 µm (300 nm), así que el panel ve solo la fracción que ha crecido hasta ese rango, no el conteo total de ultrafinas. Partículas ultrafinas explica por qué esto importa: las UFP se depositan profundo en los pulmones, cruzan al torrente sanguíneo, y la evidencia disponible las liga a desenlaces cardiovasculares y neurológicos. Cuantitativamente la impresora está haciendo más de lo que muestra el canal PM.
La impresión por resina (estereolitografía, SLA y LCD enmascarado) es una química diferente. La cubeta contiene una resina líquida basada en acrilato curada por luz UV, y la resina desgasifica tanto durante la impresión como durante el lavado post-impresión en alcohol isopropílico y el ciclo de curado UV. El perfil VOC se parece más a una pintura o un acabado de madera que a la FDM, con picos agudos de corta duración ligados a eventos de apertura de la cubeta. El programa de manufactura aditiva de NIOSH ha documentado sensibilización respiratoria y cutánea en operadores de resina, que es por lo que el paso de lavado y curado siempre pertenece a un gabinete ventilado con guantes y no en la barra de la cocina.
Mitigación, en orden de prioridad: encierra la impresora en una cámara ventilada (cualquier gabinete de acrílico o madera con un pequeño ventilador con ducto al exterior a través de un filtro HEPA más carbón activado reduce UFP y VOC por un orden de magnitud); ubica la impresora en un cuarto que normalmente no esté ocupado durante la impresión (una cochera, un taller de sótano, un cuarto de huéspedes con la puerta cerrada); cambia a PLA para cualquier impresión que vaya a correr en un cuarto compartido; opera un purificador HEPA a alta velocidad en el cuarto de impresión durante y después de cada impresión; y nunca duermas en el cuarto donde la impresora está corriendo. El panel te dirá si la mitigación está funcionando: una impresora con encerramiento y ventilación adecuados no debería mover el índice VOC del cuarto más de 20 unidades durante una impresión y debería regresar a línea base en una hora después.
Esta es información ambiental, no consejo médico. Las lecturas del panel te ayudan a tomar decisiones sobre el aire de tu espacio. No diagnostican condiciones, no interpretan síntomas ni reemplazan las conversaciones con tu médico. Si los síntomas persisten, empeoran o coinciden con una exposición conocida, habla con un profesional de la salud. Consulta lo que cubren los consejos de Terrestream.